Warum die manuelle Produktion noch immer der größte blinde Fleck der Fertigung ist
Fragen Sie einen beliebigen Werkleiter, was ihm derzeit die größten Sorgen bereitet, und die Liste ändert sich kaum: zu wenig qualifiziertes Personal, eine Nachfrage, die ohne Vorwarnung schwankt, Automatisierung, die nur bis zu einem gewissen Punkt hilft, und Margen unter ständigem Druck durch kostengünstigere Wettbewerber in anderen Teilen der Welt. Jedes dieser Probleme wirkt wie ein eigenes. In den meisten Werken haben sie jedoch dieselbe Ursache. Der manuelle Teil der Produktion, nach wie vor der größte Teil der meisten Montagelinien, ist zugleich der am wenigsten dokumentierte, am wenigsten standardisierte und am wenigsten sichtbare Teil des gesamten Betriebs.
Qualitätsvalidierung in Echtzeit, direkt auf den Arbeitsplatz projiziert.
Eine Belegschaft, die schwer aufzubauen und noch schwerer zu halten ist
Qualifizierte Werker sind knapp, und sie werden vor allem in Westeuropa und Nordamerika immer knapper. Die Personalgewinnung dauert länger, die Einarbeitung noch länger, und jeder erfahrene Werker, der geht, nimmt monatelang angesammeltes Know-how mit. Werke, die auf eine kleine Gruppe erfahrener Kräfte angewiesen sind, um die Qualität stabil zu halten, sind in dem Moment angreifbar, in dem einer von ihnen ausfällt, im Urlaub ist oder das Unternehmen endgültig verlässt.
Die übliche Antwort, mehr Aufsicht und mehr Zeit in der Schulung, lässt sich nicht skalieren. Ein Vorgesetzter kann nur hinter einer begrenzten Zahl neuer Mitarbeiter gleichzeitig stehen, und ein unerfahrener Werker, der einen komplexen Prozess mit hoher Variantenvielfalt aus einem Ordner mit Anweisungen lernt, macht noch lange Fehler, die einem erfahreneren Kollegen nicht mehr passieren würden. Braucht ein Werk Zeitarbeitskräfte für eine saisonale Spitze, wird dies zum begrenzenden Faktor dafür, wie schnell es tatsächlich wachsen kann.
Eine Nachfrage, die nicht stillsteht
Seit 2020 hat die Fertigung keine wirklich vorhersehbaren Jahre mehr erlebt. Lieferengpässe, plötzliche Nachfragespitzen, eine sich wandelnde Handelspolitik und Reshoring haben die Auftragsbücher auf eine Weise durcheinandergebracht, die ein schlanker Just-in-Time-Betrieb nicht ohne Weiteres auffangen kann. Die meisten Werke planen nach wie vor mit einem engen Puffer für einen Nachfrageanstieg, oft in der Größenordnung von zehn Prozent. Darüber hinaus ist die Antwort meist dieselbe: schnell Personal einstellen und hoffen, dass es produktiv wird, bevor die Spitze vorüber ist.
Hier treffen das Personalproblem und das Nachfrageproblem aufeinander. Eine flexible Belegschaft ist nur dann wirklich flexibel, wenn ein neuer oder befristet eingesetzter Werker in Stunden statt Wochen die volle Produktivität erreicht, ohne dass das Werk während der Einarbeitung Qualitätseinbußen hinnehmen muss.
Automatisierung hilft, bis sie es nicht mehr tut
Ob automatisiert werden soll, wird ernsthaft niemand mehr diskutieren. Die Diskussion dreht sich inzwischen darum, wie weit Automatisierung sinnvoll gehen kann und was mit den verbleibenden manuellen Schritten geschieht, da eine vollständige Automatisierung bei hoher Variantenvielfalt, geringen Stückzahlen oder Arbeiten mit hohem Fingerspitzengefühl oft weder realistisch noch wirtschaftlich ist. Diese manuellen Schritte werden häufig noch über Arbeitsanweisungen in Papierform und statische Standardarbeitsanweisungen gesteuert: langsam zu aktualisieren, leicht falsch zu verstehen und in Echtzeit nicht zu überwachen. Ein Werk kann viel in Robotik investieren und trotzdem kein verlässliches Bild davon haben, was an den Werkbänken dazwischen geschieht.
Führung Schritt für Schritt mit Live-Rückmeldung zu Zykluszeit, Drehmoment und Qualität am Arbeitsplatz.
Ein Kostenwettbewerb, der sich nicht allein über Löhne gewinnen lässt
Für Hersteller in Hochlohnregionen ist ein reiner Wettbewerb über den Stundensatz gegen Niedriglohnländer keine Strategie mit viel Zukunft. Der nachhaltigere Weg ist der Wettbewerb über den Wert: weniger Fehler, weniger Verschwendung, schnellere Umrüstungen und die Flexibilität, kleinere Losgrößen ohne proportionalen Kostenanstieg zu fertigen. Das wiederum setzt voraus, genau zu wissen, wo in der Fertigung tatsächlich Zeit und Qualität verloren gehen, statt es nur zu vermuten.
Es lohnt sich auch, die Annahme zu überprüfen, dass Offshoring das Kostenproblem ohne Weiteres löst. Rechnet man Reisen, Koordination, zusätzliche Sicherheitsbestände gegen Transportrisiken, Wechselkursschwankungen und steigende lokale Löhne zusammen, liegen die Gesamtkosten eines Offshore-Betriebs oft deutlich näher an denen eines inländischen Betriebs, als der reine Stundensatz vermuten lässt. Viele Hersteller stellen fest, dass Investitionen in die Effizienz ihrer bestehenden Belegschaft einen größeren Teil der Lücke schließen, als es eine Verlagerung je getan hat.
Der blinde Fleck unter all dem
Stellt man diese Belastungen nebeneinander, zeichnet sich ein Muster ab. ERP- und MES-Systeme wissen, was gebaut werden soll und wann. Was sie in der Regel nicht wissen, ist, was an der Werkbank tatsächlich geschehen ist: wie lange jeder Schritt gedauert hat, wo ein Fehler aufgetreten ist, ob eine Drehmoment- oder Qualitätsprüfung bestanden wurde, welcher Werker die Arbeit ausgeführt hat. Manuelle Montage, Kitting und Verpackung bleiben der Teil des Werks, der die wenigsten verwertbaren Daten erzeugt, sodass Ursachenanalyse und kontinuierliche Verbesserung häufig auf Annahmen statt auf Belegen beruhen.
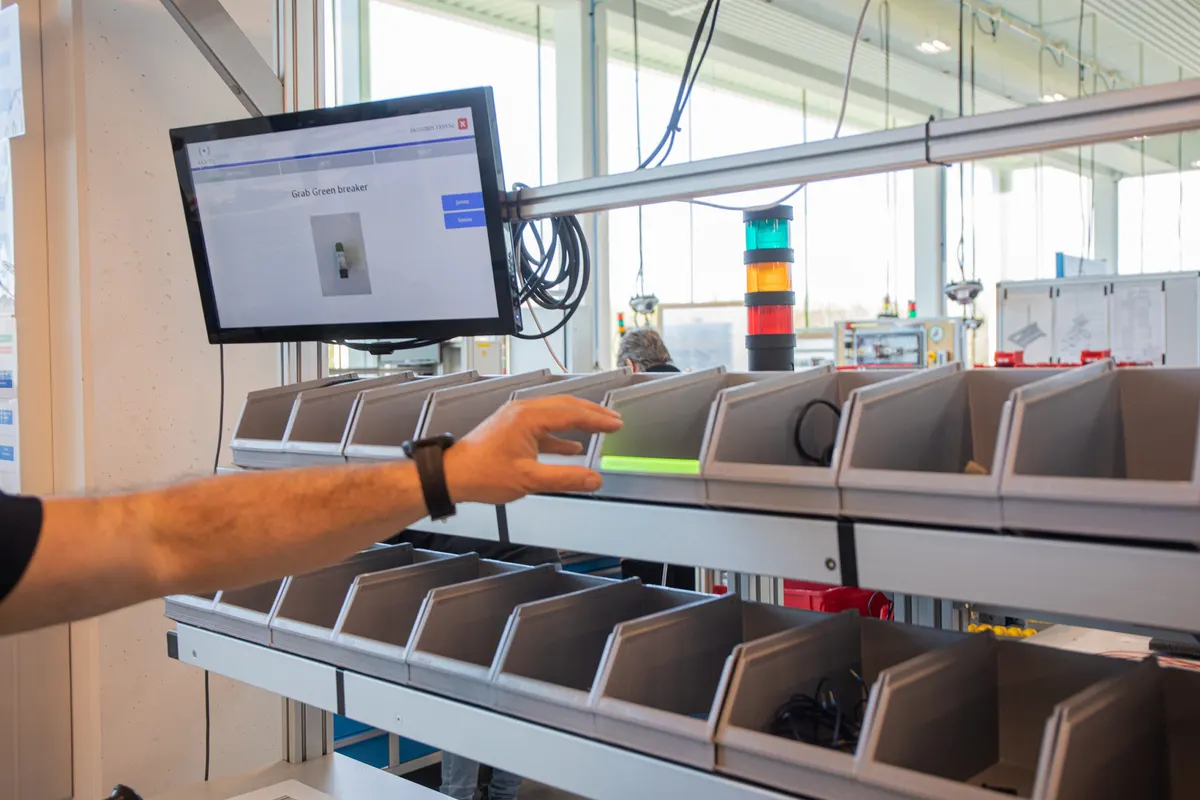
Genau dieses Problem soll Arkite lösen. Statt Werker aus dem Gedächtnis, nach Anweisungen in Papierform oder über statische Bildschirme arbeiten zu lassen, projiziert die Arkite-Plattform eine Führung Schritt für Schritt direkt auf den Arbeitsplatz, passt sich an die Erfahrung jedes Werkers an und validiert in Echtzeit, dass jede Handlung korrekt ausgeführt wurde, mit einem 3D-Sensor statt mit dem Blick eines Vorgesetzten. Wo die Produktqualität selbst geprüft werden muss, erweitert ein Vision-Sensor dieselbe Führung um die prozessbegleitende Prüfung. All das läuft auf einem einzigen Softwarekern, sodass ein Werk mit der reinen Führung beginnen und Validierung oder Prüfung später ergänzen kann, Arbeitsplatz für Arbeitsplatz, ohne von vorn anzufangen.
KI ist inzwischen die Grundlage für vieles davon. Die Erkennung, die früher auf einem festen Formabgleich beruhte, kommt heute deutlich besser mit den kleinen Abweichungen zurecht, die bei realen Bauteilen normal sind. Die Plattform liest Text und Barcodes direkt von Teilen und Verpackungen und übersetzt Anweisungen automatisch, sodass derselbe Job ohne zusätzlichen Erstellungsaufwand überall in einem mehrsprachigen Werk eingesetzt werden kann.
Was sich dadurch ändert, sind nicht nur weniger Fehler, auch wenn Hersteller, die die Plattform an mehr als 1.000 lizenzierten Arbeitsplätzen in über 35 Ländern einsetzen, in der Regel von einer Fehlerreduzierung um bis zu 90 Prozent, einer mehr als halbierten Schulungszeit und einem Rückgang der Nacharbeit um mehr als drei Viertel berichten. Entscheidend ist, dass jede der oben genannten Belastungen für ein Werk sichtbar und beherrschbar wird: Einarbeitung in Stunden statt Wochen, Nachfragespitzen ohne Qualitätseinbußen, manuelle Schritte, die in dieselbe vernetzte, überwachte Umgebung eingebunden sind wie die automatisierten, und ein Strom realer Produktionsdaten, also Zykluszeiten, Schrittzeiten, Drehmomentwerte und Fehlerprotokolle, der in die Systeme zurückfließt, mit denen das Unternehmen bereits gesteuert wird.
Führung bei Kitting und Montage sorgt dafür, dass Zeitarbeitskräfte und bereichsübergreifend geschulte Werker schnell produktiv sind.
Die manuelle Produktion muss in einem ansonsten digitalen Werk nicht der blinde Fleck bleiben. Sie zu führen, zu validieren und zu messen, macht sie von einer Kostenstelle zu einem der besser planbaren Teile des Betriebs.